



Оставьте нам сообщение
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

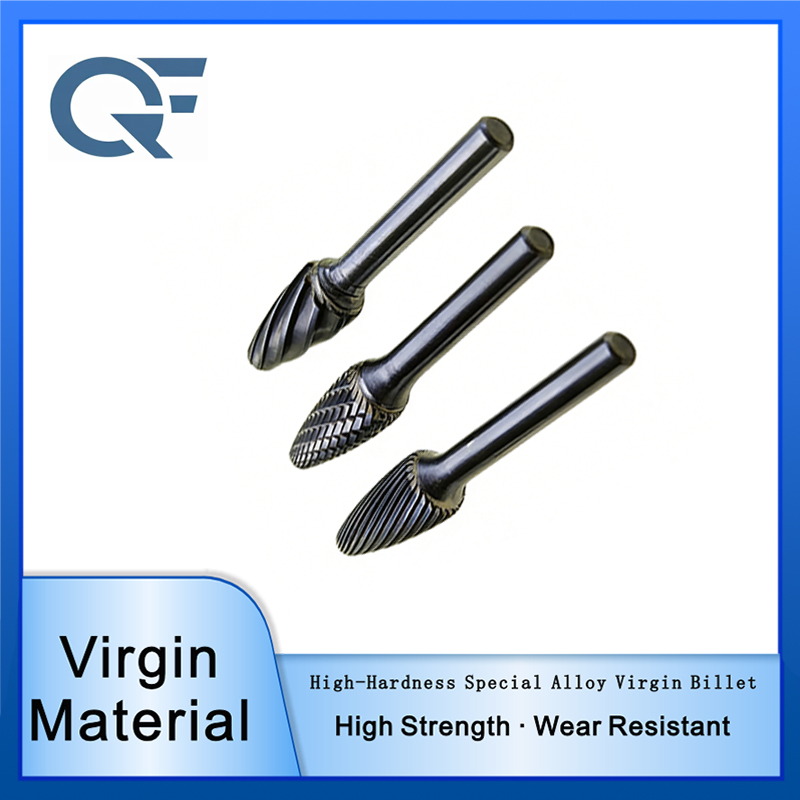
Более сложное не означает автоматически более продолжительное. Твердосплавный борфреза сохраняет свою эффективность только тогда, когда его твердость соответствует заготовке. На практике HRA 89–92 с мелким или сверхмелким зерном подходит почти для всех промышленных работ — марки, выходящие за эту точку, обменивают прочность на число, которое хорошо выглядит в технических характеристиках, а сколы, а не износ, становятся причиной отказа, из-за которого инструмент выводится из эксплуатации.
Это различие имеет значение, поскольку борфреза высокой твердости — это металлургическая спецификация, а не маркетинговый уровень. Если вы снимаете заусенцы с нержавеющей стали серии 300, очищаете сварной шов на толстом листе или смешиваете закаленную литейную сталь, именно эта характеристика решает, проработает ли инструмент полную смену или умрет через двадцать минут. Ниже показано, как цифры соответствуют реальному поведению резки — и где твердость, за которую вы заплатили, перестает работать.
Он измеряет твердость спеченного карбида по шкале HRA, и само по себе это число составляет лишь половину спецификации. Другая половина — это прочность на поперечный разрыв (TRS), которая показывает, какой удар может выдержать тот же сорт, прежде чем он расколется.
Для справки, HSS составляет примерно 62–64 HRC. Цементированный твердый сплав с твердостью 90 HRA имеет около 1600 HV по шкале Виккерса, что позволяет ему продолжать резку при температурах, которые могут размягчить сталь. Карбид сохраняет свою остроту при температуре выше 1000°F (538°C); HSS начинает отжиг примерно при 315°C. Именно этот зазор и является причиной того, что твердосплавные борфрезы служат дольше стальных в 10–20 раз.
Три переменные задают оценку, и они движутся вместе:
| Оценка | Твердость (HRA) | Кобальт | Размер зерна | TRS (Н/мм²) | Типичная работа с заусенцами |
|---|---|---|---|---|---|
| YG6X | 92,0–92,5 | 6% | 0,6–0,8 мкм | ≥2500 | Легкая чистовая резка, твердый чугун |
| YL10.2 | 92,2 | 10% | 0,6–0,8 мкм | ≥4000 | Нержавеющая сталь, титан, сверхмощное смешивание |
| YG10X | 90,0–91,5 | 10% | 0,6–0,9 мкм | 2200–3800 | Универсальная рабочая лошадка на черных |
| YG12X | 92,0–92,5 | 12% | 0,4–0,6 мкм | 2500–4000 | Высокий износ плюс ударопрочность, алюминий, чугун |
| YG15 | 85–87 | 15% | 1,2–2,0 мкм | 2100–2800 | Мягкие материалы, пластик, грубая ударная работа. |
Посмотрите, чего достигают YL10.2 и YG12X: 92 HRA и TRS на уровне 4000 Н/мм² или выше. Именно эта комбинация отличает действительно износостойкую борфрезу от просто твердой и хрупкой. Это происходит из-за сверхмелкой зернистой структуры, а не из-за перемещения кобальта вверх или вниз.
✅ Итог: данные о твердости без учета размера зерна и TRS являются неполными спецификациями — запросите все три, прежде чем выбирать сорт.
Нет — примерно после HRA 92 компромисс меняется на противоположный. Сопротивление истиранию продолжает расти, в то время как ударопрочность падает, а сколы заменяют постепенный износ как причину выхода из эксплуатации. Заусенец, из-за которого выпадают зубцы на первой сварочной кратере, не является долговечным, что бы ни утверждалось в его технической документации.
На предприятиях, где в течение полной смены используются долговечные борфрезы, используется не самый твердый сплав на рынке — они используют сплав, прочность которого соответствует ударной нагрузке внутри разреза. Именно здесь начинается большинство жалоб на инструменты, и основные причины предсказуемы:
Две вещи повышают долговечность, не добавляя при этом хрупкости:
| Отказ | Первопричина | Корректирующие действия |
|---|---|---|
| Сломанные зубы | Удар плюс слишком низкие обороты, вызывающие вибрацию | Сопоставьте частоту вращения с диаметром головки; войти в разрез плавно |
| Остекление из нержавеющей стали | Слишком низкая частота вращения, слишком малая загрузка стружки | Увеличьте скорость поверхности; использовать геометрию с двойным вырезом |
| Флейта нагружена на алюминий | Неправильная геометрия распила для материала. | Переключиться на глиноземную резку; добавить антипригарную смазку |
| Отсоединение головки на хвостовике | Постоянное нагревание, смягчающее паяное соединение. | Легкое, устойчивое давление; держать заусенец в движении |
| Поломка хвостовика | Слишком большой вылет или изношенная цанга | Посадите хвостовик глубоко; заменить цангу |
Поверхностное покрытие. Слой PVD имеет толщину 1–4 мкм и изменяет поверхность, а не сердцевину. Твердый сплав без покрытия выдерживает около 1600 HV; TiAlN достигает примерно 3000–3300 HV, а AlTiN превышает 3300 HV, с документально подтвержденным увеличением срока службы на 100–200 % по сравнению с непокрытым покрытием в соответствующих приложениях. TiAlN — правильная спецификация для нержавеющей и легированной стали, AlTiN — для закаленной стали с твердостью выше 45 HRC. Нанесение TiAlN на алюминий работает хуже, чем оставление заусенца без покрытия, поскольку алюминий приваривается к покрытию. Именно здесь борфрезы премиум-класса отличаются друг от друга: покрытие соответствует материалу, а не прейскуранту.
Скоростная дисциплина. Слишком медленная обработка фрезы более вредна, чем работа с небольшой скоростью, потому что зубья подпрыгивают, а не режут:
По давлению: шлифовка происходит на скорости, а не на силе. Если наклониться к шлифовальной машине, хвостовик превратится в рычаг, а когда головка зацепится, нагрузка увеличится, пока головка не оторвется в месте пайки. Выбор износостойкого борфреза для закаленной стали с игнорированием биения является распространенной и дорогостоящей ошибкой: неправильный инструмент при скорости 35 000 об/мин приведет к усталостному разрушению, даже если за ним стоит идеальный класс. Qifeng проверяет целостность пайки и концентричность от партии к партии именно по этой причине: в этом разница между борфрезой, которая скалывается в течение недели, и долговечными борфрезами, которые сохраняют характеристики на протяжении всего цикла.
✅ Итог: долговечность зависит от размера зерна, покрытия и скорости вращения, а не от погони за наивысшим доступным показателем твердости.

Вопрос: Является ли борфреза высокой твердости правильным выбором для обработки алюминия? Ответ: Нет. Алюминий разрушается под действием нагрузки, а не истирания, поэтому твердость не является ограничивающим фактором. Используйте геометрию с широкой канавкой из глинозема и антипригарную смазку. По этой причине компания Qifeng поставляет варианты с одинарной и глиноземной огранкой одного и того же сорта.
Вопрос: Как мне проверить сорт, который я действительно покупаю? Ответ: Запросите HRA, процентное содержание кобальта, размер зерен в мкм и TRS на партии. Поставщик, который не может указать все четыре или указывает только «высокую твердость», переупаковывает неизвестную спецификацию. Компания Huai'an Qifeng Metal Tools Co., Ltd. публикует данные о качестве каждой партии и предлагает OEM/ODM индивидуальное шлифование по вашей собственной геометрии.
Вопрос: Можно ли заточить борфрезу с покрытием? О: Да, один или два раза, по цене 20–30 % от стоимости нового инструмента. При повторной заточке покрытие на режущей кромке удаляется, поэтому заусенец возвращается к работе без покрытия. На линиях премиум-класса математика все еще работает; на обычных мастерских заусенцы это случается редко.
Отправьте Qifeng материал заготовки, твердость и диаметр обрабатываемой головки, и наша команда инженеров вернет вам сорт, геометрию резки и окно частоты вращения для работы, а также образец, чтобы вы могли измерить стоимость часа работы на своем собственном станке.
Свяжитесь с Huai'an Qifeng Metal Tools Co., Ltd., Хуайань, Цзянсу, Китай — производителем твердосплавных борфрез, обслуживающим индивидуальные промышленные заказы по всему миру.

Письмо этому поставщику
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.